Zamjena remenice od lijevanog željeza rijetko je samo pitanje usklađivanja vanjskog promjera. Tvornica za pakiranje nedavno je naručila užnicu od 250 mm od lijevanog željeza s dva utora za stari pogon, postavila ju je tijekom vikend-prekida rada, a remen je i dalje škripao do druge smjene. Provrt je bio ispravan. Kut utora nije bio, pa je remen sjeo preduboko, izgubio prianjanje i generirao toplinu umjesto momenta. Koloturnice od lijevanog željeza izgledaju jednostavno na papiru, ali pojedinosti koje odlučuju o tome hoće li pogon tiho raditi godinama ili rano otkaže su oni koje mjerač trake ne može provjeriti.
Za većinu industrijskih pogona koji rade ispod otprilike 35 m/s brzine naplatka, sivi lijev ostaje praktičan prvi izbor za remenicu. Razlozi su više mehanički nego tradicionalni: prigušivanje vibracija, otpornost na trošenje utora, rasipanje topline i laka obrada. Čelik i aluminij imaju svoja mjesta, ali ta mjesta su uža nego što većina kataloga sugerira.
Zašto je lijevano željezo još uvijek praktična zadana postavka
Sivi lijev, materijal od ljuspičastog grafita koji se koristi za većinu industrijskih uvojaka, donosi tri svojstva koja su izravno važna za remenski prijenos.
Prvi je prigušivanje. Grafitne ljuskice prekidaju metalnu matricu i pretvaraju vibracije u malu količinu unutarnjeg trenja. Na remenskom pogonu to se očituje kao manja buka, manje preklopa remena i sporijeg zamora zateznih užadi remena. Čelične remenice zvone i prenose vibracije. Lijevano željezo ga apsorbira.
Drugi je otpornost na trošenje utora. Grafit također djeluje kao suho mazivo na kontaktnoj površini, zbog čega žljebovi od lijevanog željeza zadržavaju svoj profil dulje od aluminijskih žljebova pri istoj dužnosti. Klinasti remen koji izgubi nekoliko stupnjeva kuta utora počinje kliziti, klizanje proizvodi toplinu, a toplina skraćuje vijek trajanja remena.
Treće je toplinsko ponašanje. Lijevano željezo dobro odvodi toplinu s područja kontakta remena i zadržava svoj oblik na temperaturama koje stvara klizni remen. Aluminij brže provodi toplinu, ali se njegovi utori puno prije deformiraju i troše pod istim opterećenjem.
Zamjena je krtost. Sivi lijev ima vrlo malo istezanje, tako da ne podnosi udarna opterećenja ili velika neusklađenost. Ako zastoj trenutno zaustavi pokretani stroj, remenica od sivog željeza s tankim rubom može puknuti. Tamo gdje je udarno opterećenje normalno, nodularno željezo je ispravna nadogradnja i obrađuje se gotovo jednako lako.
Usporedba sivog lijeva, nodularnog lijeva, čelika i aluminija
Indikativni rasponi svojstava za uobičajene materijale za remenice. Potvrdite točan stupanj i toplinsku obradu s dobavljačem ljevaonice ili remenice prije dovršetka dizajna. | Materijal | Tipična vlačna čvrstoća | Elongacija | Najprikladniji za | Glavno ograničenje |
| Sivo željezo | 200 do 300 MPa | Ispod 1 posto | Opći klinasti remen, ravni remen i lagani razvodni pogoni gdje je prigušivanje važno | Lomljiva, niska otpornost na udarce |
| Nodularni lijev | 400 do 450 MPa | 12 do 18 posto | Pogoni s udarnim opterećenjem, veće brzine naplatka, drobilice i miješalice | Veći trošak, nešto niže prigušenje |
| Lijevani ili izrađeni čelik | 400 do 550 MPa | 15 do 25 posto | Vrlo velike brzine naplatka, zavareni popravci, pogoni za teške uvjete rada | Glasnije, manje prigušuje, korodira bez premaza |
| Aluminij | 300 do 350 MPa | 8 do 12 posto | Lagan rad, mala inercija, prijenosna oprema | Mekani utori, brže trošenje, niža granica brzine |
Tablica je polazna točka, a ne specifikacija. Brzina naplatka obično je odlučujući čimbenik, jer vlačna čvrstoća materijala određuje brzinu pri kojoj se remenica može sigurno kretati. Produženje odlučuje koliko udarca ista remenica može apsorbirati bez pucanja.
Profili utora: usklađivanje remenice s remenom
Kolotura je samo polovica para. Bez obzira na materijal, utor mora odgovarati remenu koji prolazi kroz njega.
Klinasti remen i širokokutne koloture
Klinasti remeni koriste kutove utora od 34, 36 ili 38 stupnjeva, a točan kut ovisi o osnovnom promjeru remena, a ne samo o remenu. Manje snopove trebaju uži kut jer se remen oštrije savija i njegov poprečni presjek mijenja oblik dok se omotava. Širokokutni remeni opet su druga obitelj: oni prolaze kroz pliće, šire utore i uobičajeni su na pogonima s visokim omjerom u industrijskim strojevima. Kada se zamjenska kotura naruči samo prema vanjskom promjeru, kut utora postaje pretpostavka, a pogrešna pretpostavka ili sklizne pod opterećenjem ili zagrize bočne stijenke remena.
Remenice zupčastog remena
Tamo gdje je pogon sinkroni, remenica je nazubljeni lančanik, a ne užlijebljeni kotur. Profil zuba, korak i širina zuba moraju točno odgovarati remenu. Trapezoidna remenica neće ispravno raditi s krivolinijskim remenom, a zazor se mijenja čim je profil pogrešan. Budući da bokovi zuba nose opterećenje, sinkrona remenica se obično strojno obrađuje nakon lijevanja, a zatim se pregledava profil i odstupanje. Pokriven je odnos između geometrije zuba remena i geometrije zuba remenice ovaj vodič za usklađivanje profila zuba remena s remenicama .
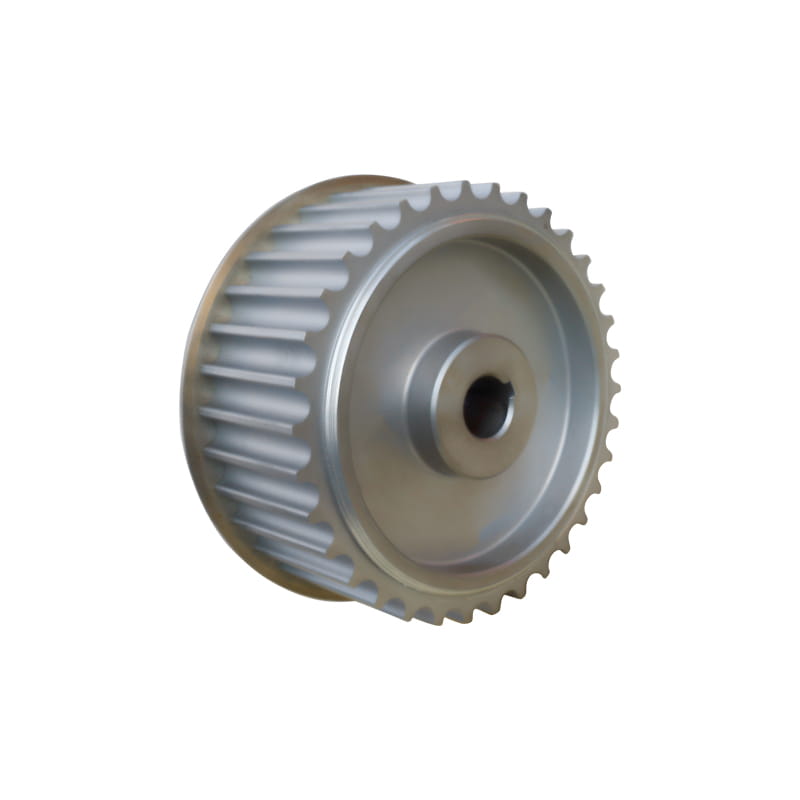 Sinkrona remenica za pogonske sustave zupčastog remena Sinkrona remenica za nazubljene pogonske sustave, prilagodljiva od čelika, aluminijske legure, nehrđajućeg čelika, lijevanog željeza ili najlona kako bi odgovarala profilima zuba remena. Pogledajte proizvod →
Ravne remenice za remen
Ravne remenice za remen rely on a slight crown, typically around 0.5 to 1 percent of face width, to keep the belt centred. A worn flat pulley that has lost its crown or developed a shoulder will track badly no matter how carefully the drive is aligned.
Tolerancije, ravnoteža i brzina naplatka koji su zapravo važni
Tri mjerenja uzrokuju većinu problema kada se postavlja nova remenica od lijevanog željeza.
- Pristajanje provrta i utora za klin. Gotov provrt strojno se obrađuje do čvrstog prianjanja. Provrt koji je previše labav dopušta remenici da radi na osovini, a oštećenje uslijed trzanja slijedi u roku od nekoliko tjedana.
- Radijalno i aksijalno odstupanje u utoru. Otpuštanje na rubu je ono što remen osjeća kao povremeno povlačenje. Nakon montaže provjerite indikatorom na brojčaniku, a ne na stolu.
- Ravnoteža. Koloturnice s jednim utorom pri umjerenoj brzini obično su zadovoljavajuće sa statičkim balansiranjem. Koluti s više utora, široka lica i sve iznad otprilike 1000 okretaja u minuti treba biti dinamički uravnoteženo, posebno ako remenica ide na stroj s osjetljivim ležajevima.
Rim brzina tada postavlja gornju granicu. Sivi je lijev obično ograničen na oko 35 m/s, dok nodularni lijev i čelik dopuštaju više jer je njihova vlačna čvrstoća veća. Centrifugalna sila raste s kvadratom brzine, tako da prevelika brzina lijevane remenice ne proizvodi postupno upozorenje. Proizvodi iznenadni kvar, zbog čega izračun brzine spada u proces odabira, a ne u popis za provjeru puštanja u pogon.
Mogućnosti provrta, utora za klin i montaže
Koloturnice od lijevanog željeza isporučuju se u nekoliko formata za montažu, a izbor više utječe na održavanje nego na performanse.
- Pilot provrt. Isporučuje se s malim provrtom za obradu prema veličini osovine. Ovo odgovara OEM verzijama gdje je tolerancija osovine točno poznata.
- Gotov provrt s utorom za klin. Spremno za montažu, pod uvjetom da se promjer osovine, veličina ključa i duljina ključa potvrde prije naručivanja.
- Konusna blokada i QD čahure. Kolotur se postavlja na razdvojenu čahuru pričvršćenu na osovinu. Uklanjanje je brzo i osovina se ne oštećuje, što je važno kod opreme s čestim promjenama.
- Razdvojene remenice. Koristi se tamo gdje se remenica mora montirati bez rastavljanja osovine ili uklanjanja ležajeva.
Koji god format odaberete, provjerite osovinu prije ugradnje. Istrošeno vratilo s vidljivim struganjem ili izmjerenim odstupanjem iznad tolerancije uništit će novu remenicu jednako brzo kao što bi to učinio istrošeni provrt. Ponovno bušenje postojeće remenice od lijevanog željeza često je ekonomično kada je osovina okrenuta prema dolje, pod uvjetom da oko provrta ostane dovoljna debljina stijenke.
Popis za praktičan odabir
- Najprije identificirajte remen: poprečni presjek klinastog remena, široki profil ili profil i nagib zupčastog remena.
- Potvrdite broj žljebova ili broj zubaca i referentni promjer ili promjer koraka umjesto vanjskog promjera.
- Izračunajte brzinu naplatka iz promjera i okretaja u minuti, zatim potvrdite granicu materijala za tu brzinu.
- Odredite provrt, utor za klin i način montaže te izmjerite istrošenost i istrošenost osovine.
- Navedite zahtjev za ravnotežom, plus faktore okoline kao što su ispiranje, vlaga, prašina i temperatura okoline.
- Zatražite zapisnik inspekcije za kritične pogone: tolerancija profila, odstupanje i izvješće o ravnoteži.
Većina pogrešaka u naručivanju vodi do prvog ili drugog koraka. Prvo remen, drugo remenica, treća provjera brzine.
Istrošenost, ponovno urezivanje i kada zamijeniti
Remeni ostavljaju čitljiv zapis stanja remenice. Pojas koji se nosi na jednoj bočnoj stijenci ukazuje na neusklađenost. Remen ulašten preko podnožja, s užetima koji su se počeli vidjeti, ukazuje na utor koji je istrošen dublje nego što dopušta njegov osnovni promjer. Ostakljenje na bočnim stranama obično znači klizanje, a klizanje obično znači da se kut utora otvorio.
Lijevano željezo se često može ponovno strojno obraditi. Ako debljina stjenke dopušta, utori se mogu ponovno izrezati na izvorni kut, a remenica se vraća u rad s malo smanjenim promjerom. Primjenjuju se dva ograničenja: dobiveni minimalni promjer i dalje mora dopuštati savijanje remena bez pucanja, a remenica se mora ponovno uravnotežiti nakon strojne obrade. Izvan tih ograničenja, zamjena je jeftinija od drugog kvara remena.
Kada se remenica zamijeni, zamijenite remen u isto vrijeme i ponovno provjerite poravnanje i napetost nakon nekoliko sati rada. Ponovna uporaba remena koji je već doveo do istrošenog utora jednostavno prenosi stari uzorak istrošenosti na novu komponentu.
 Širokokutni gumeni pojas s klinastim kutom od 60° Gumeni remen s klinastim kutom od 60° za industrijske pogone, dostupan u PU, CR i EPDM s dijelovima od 3M–11M i smanjenim padom napetosti nakon ugradnje. Pogledajte proizvod →
Remeni i remenice rade kao jedan sustav
Velik udio prijevremenih kvarova pogona dolazi od kupnje remena i remenice od različitih izvora i nade da se to dvoje slaže. Kut utora, profil zuba, referentni promjer i duljina remena međusobno su povezani, a mala neusklađenost u bilo kojem od njih pokazuje se kao buka, toplina ili kratak vijek trajanja remena nekoliko dana nakon puštanja u pogon.
Jiangxi Kangqi Industrial proizvodi gumene sinkrone remene i posebne remene pod robnim markama SABLES i KML i isporučuje odgovarajuće komponente remenica, tako da se remen i remenica mogu specificirati zajedno prema istom crtežu. Tvrtka također radi kao distributer Bando remena, što pomaže kada je postojeći stroj vezan za određenu marku remena i remenica mora biti izrađena tako da joj odgovara. Možete pregledati naš asortiman remena i remenica prema primjeni, od brzih pogona za pakiranje i tiskanje do strojeva za brušenje i opreme za preradu hrane.
 Gumeni sinkroni remen za pozicioniranje i prijenos Gumeni zupčasti remen s užetom od staklenih vlakana i najlonskim zubima otpornim na habanje, prikladan za pozicioniranje i transport; odredite s odgovarajućim remenicama kao kompletom. Pogledajte proizvod →
Naručivanje dviju komponenti kao usklađenog skupa uklanja najčešći izvor rasprava tijekom puštanja u rad, jer postoji jedan crtež, jedan skup tolerancija i jedna strana odgovorna za prilagodbu.
Lijevano željezo ostaje razumna zadana postavka za većinu industrijskih remenica, ali materijal je samo dio odluke. Uskladite profil utora ili zuba s remenom, neka provrt i utor za klin dobro prianjaju, provjerite odstupanje na stroju, a ne na stolu, i poštujte ograničenje brzine naplatka kvalitete koju ste odabrali. Te četiri provjere koštaju sat vremena u fazi planiranja i štede mnogo više od toga u neplaniranim zaustavljanjima.